2026-10-22
Quando um exportador de alimentos planejou sua segunda linha de produção de latas, não começou com a cotação mais rápida. Tudo começou com um relatório de rejeição: o principal comprador havia devolvido um lote devido a desvios no perfil do enrolamento final. A equipe de engenharia definiu primeiro o requisito de tolerância e só depois comparou as configurações da máquina. Essa sequência separa uma linha que passa nas auditorias dos clientes daquela que continua produzindo retrabalho.
Este guia explica o que contém uma linha de máquinas para fabricação de latas, como as principais configurações se comparam e quais fatores de seleção têm o maior efeito no custo por lata e na confiabilidade a longo prazo.
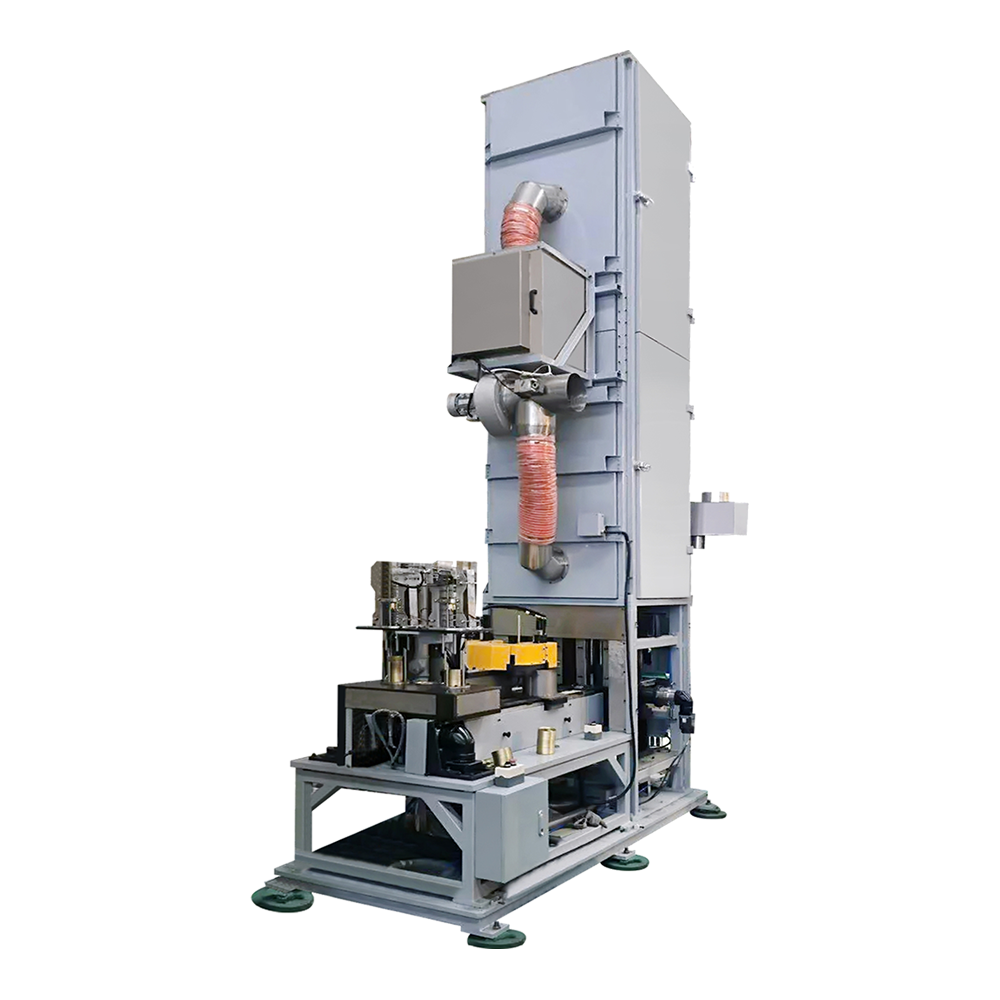
A pode fazer máquina não é uma unidade única na maioria das fábricas de embalagens metálicas. Uma linha de latas de três peças é uma sequência de estações que começa com uma lata enrolada ou em chapa e termina com uma lata com costura testada e pronta para enchimento. O fluxo principal é o seguinte:
Cada estação possui seus próprios parâmetros de qualidade. O soldador determina a resistência da costura e a consistência da sobreposição; o flanger controla a largura do flange e a condição de curvatura; a costureira deve manter uma folga de costura específica em toda a circunferência. Uma mudança em qualquer estação a montante se propaga a jusante, razão pela qual as máquinas integradas são classificadas como um sistema completo e não pela velocidade da estação individual.
Fornecedores com um longo histórico de produção, como a Zhejiang Jinying Food Machinery, que construiu mais de 10.000 máquinas de latas e extremidades de latas desde 1978, normalmente fornecem toda a sequência como estações correspondentes. Isso elimina o risco de engenharia de conectar equipamentos de diferentes fabricantes com alturas de transferência, temporização e sinais de controle incompatíveis.
Os compradores normalmente comparam várias configurações. A tabela abaixo resume os principais tipos e onde cada um se enquadra.
| Configuração | Aplicação Típica | Vantagem Principal |
|---|---|---|
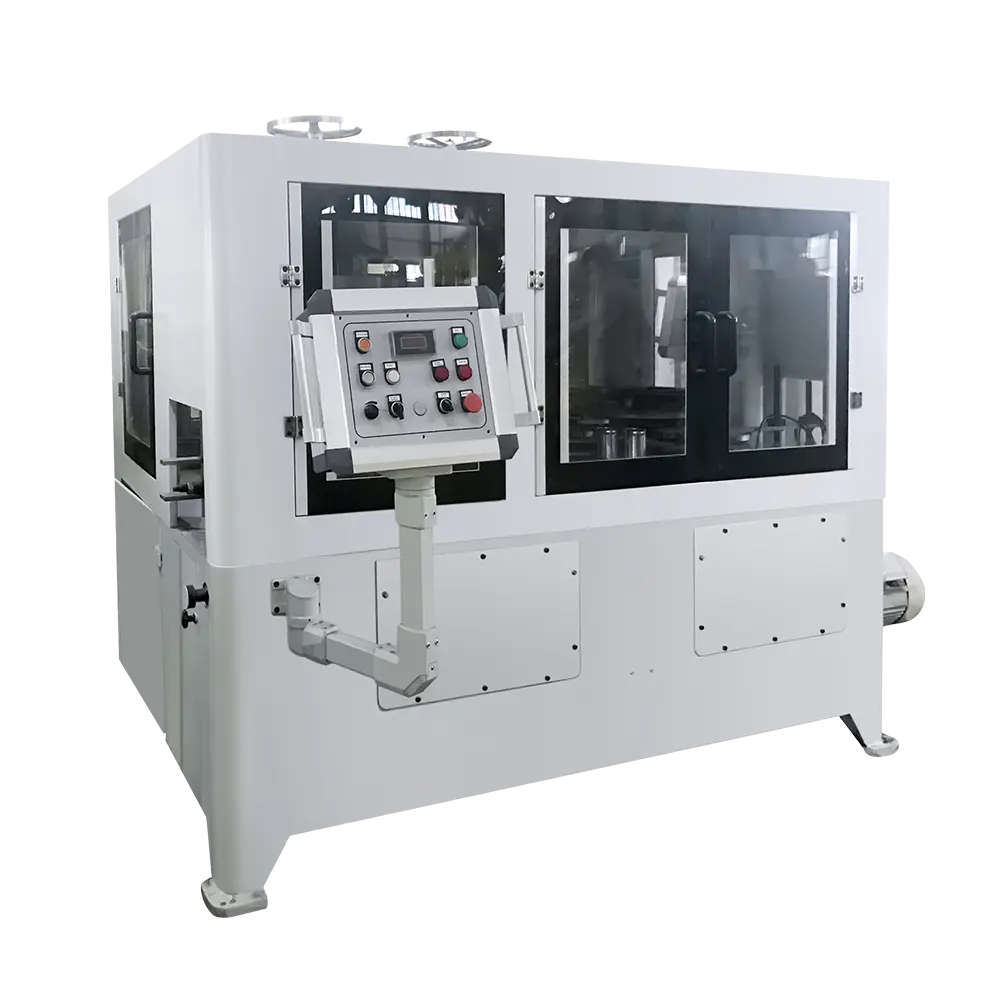
| Combinador de estação única | Latas de leite em pó, pequenas tiragens | Tamanho compacto e mudança de formato mais rápida |
| Combinador de estação dupla | Latas de leite em pó com maior demanda de produção | Duas estações de formação balanceadas por um sistema de transferência |
| Combinador de três estações | Latas para alimentos e bebidas, produção média a alta | Maior rendimento com transferência de corpo estável |
| Combinador de quatro estações | Latas para alimentos e bebidas, linhas de alto volume | Máxima produção integrada de uma máquina |
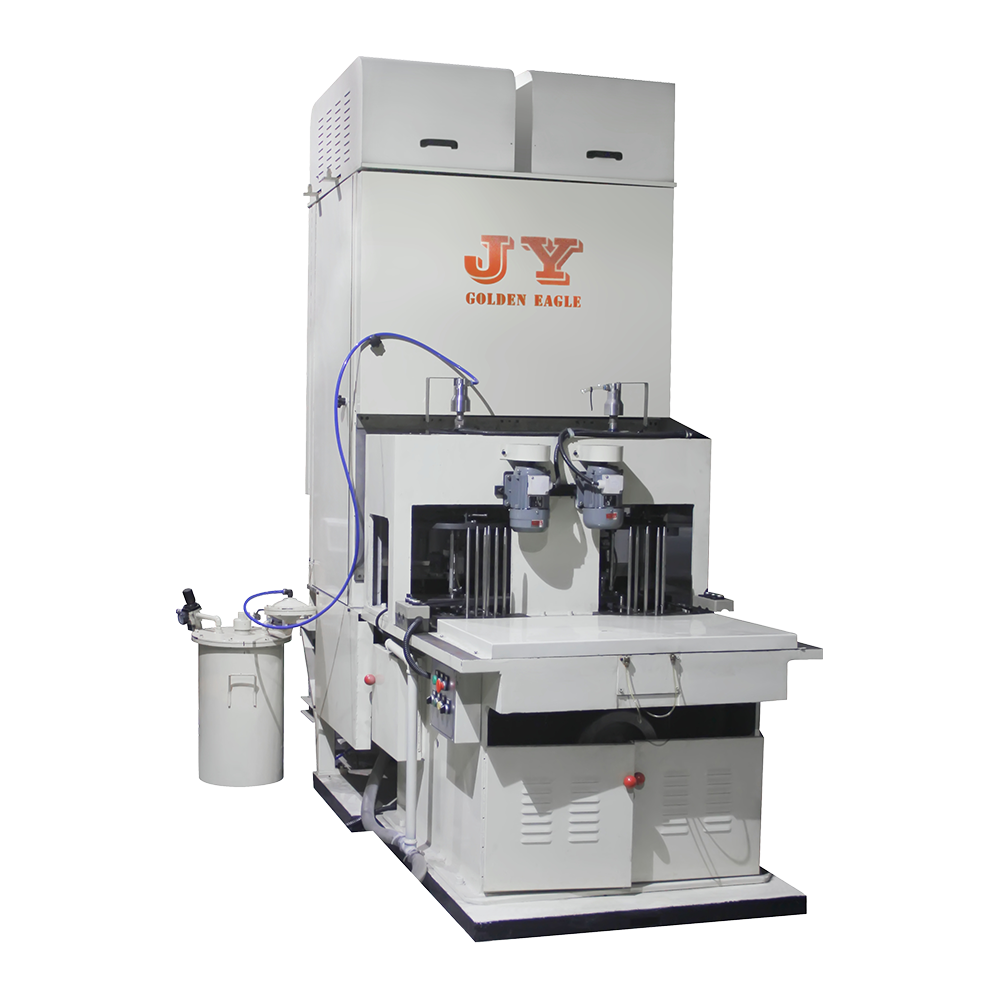
| Soldador corporal autônomo | Plantas produzindo latas de diversas alturas em uma linha | Troca rápida de ferramentas de soldagem para diferentes dimensões |
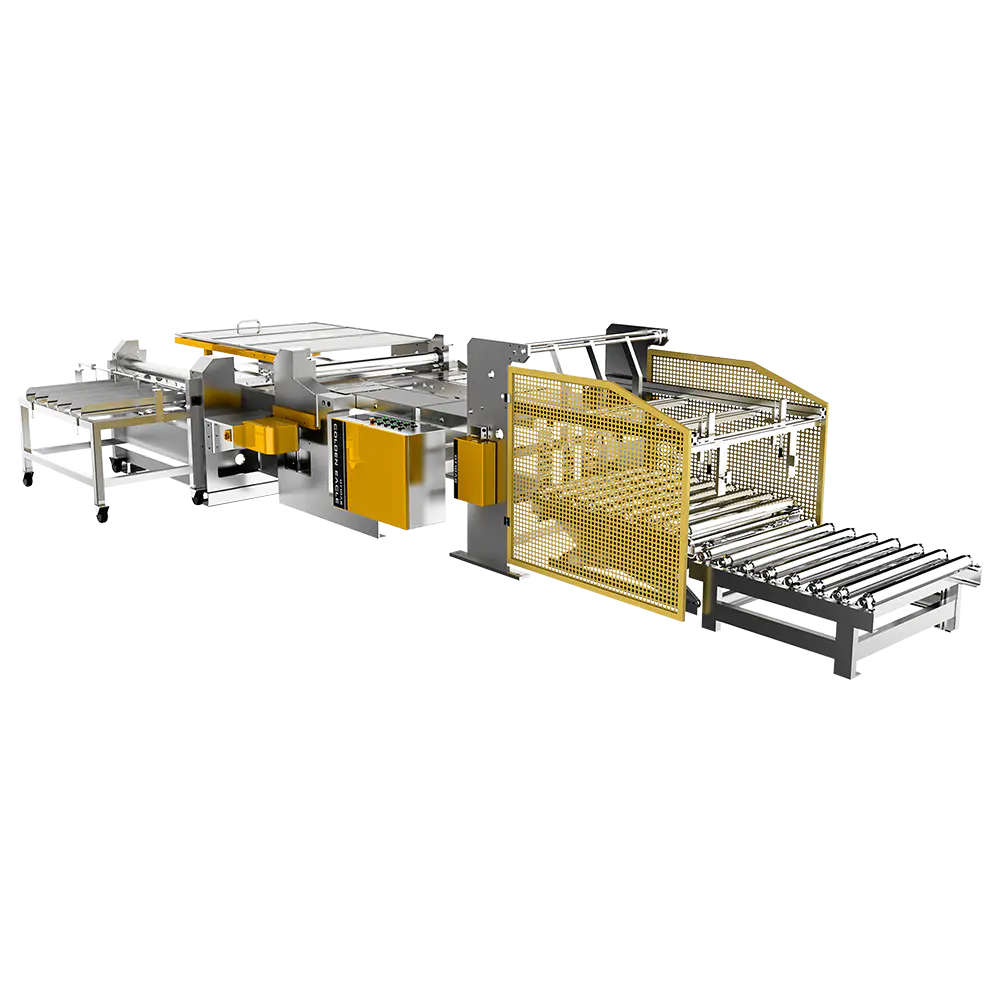
A produção da cobertura final é igualmente importante. Uma linha de cobertura separada forma a tampa, aplica o composto de vedação e a seca. Se você produz extremidades de fácil abertura, também precisará de uma prensa de conversão e de uma máquina de revestimento e secagem pós-reparo. Os compradores que esquecem a capacidade da tampa final durante o planejamento muitas vezes descobrem que a linha do corpo da lata ultrapassa a linha da tampa, criando um gargalo que é caro para ser corrigido posteriormente.
A produção nominal é o número mais visível em uma cotação, mas não é o mais importante. Em vez disso, use os critérios a seguir e peça um valor por escrito para cada um deles.
Defina limites aceitáveis para largura do flange, sobreposição do corpo, folga de costura e curvatura final antes de comparar máquinas. Se seus clientes realizarem a inspeção de desmontagem de costura dupla, a máquina deverá manter tolerâncias rígidas durante os turnos completos de produção, não apenas durante o teste de aceitação.
Para fábricas que operam latas com vários diâmetros ou alturas por semana, o tempo de troca pode ser mais importante do que a velocidade máxima. Pergunte quanto tempo leva para trocar conjuntos de matrizes, rolos de costura e trilhos de transferência e se o sistema de troca está incluído no escopo de fornecimento.
Diferentes corpos podem usar diferentes espessuras de placa, têmpera e tipos de revestimento. Confirme se a faixa nominal da máquina cobre a especificação de metal atual e a próxima que você pode precisar.
Matrizes, rolos de costura e rolos de solda se desgastam. Uma máquina de preço mais baixo com ferramentas de curta duração pode anular a sua vantagem de preço em dois anos. Solicite a vida útil da ferramenta em número de golpes ou latas e o custo e prazo de entrega de cada peça de reposição.
A velocidade nominal pressupõe fornecimento contínuo de material e remoção imediata de latas acabadas. Se o seu equipamento upstream ou downstream não puder fornecer isso, o rendimento real será menor. Os fornecedores podem calcular a capacidade efetiva a partir do seu padrão de turno, método de alimentação e disposição da embalagem.
Para compreender como as escolhas de configuração afetam o produto potencial, compare o índice de capacidade relativa abaixo. Os números são normalizados para o combinador de estação dupla como 100, portanto mostram proporções em vez de especificações absolutas da máquina.
Gráfico 1. Índice de capacidade relativa por configuração de máquina, normalizado para estação dupla = 100.
Selecionar uma configuração maior só é econômico quando você pode manter a linha alimentada com material e mantê-la equipada para turnos adicionais. Se a procura do mercado crescer gradualmente, um combinador de três estações com capacidade de transferência disponível pode ser mais sensato do que um modelo de quatro estações que funciona a 60% de utilização durante o primeiro ano.
O custo por lata é a métrica de decisão final. Inclui vários componentes:
Uma máquina com 4% de sucata média em vez de 1,5% custará muito mais ao longo de uma década do que a diferença inicial de preço entre fornecedores. O equilíbrio da linha é um risco separado. Se a velocidade nominal do soldador de corpo for superior à velocidade da estação de flangeamento, o excesso de capacidade será inutilizável, a menos que você adicione buffers. Solicite ao fornecedor a classificação de velocidade de cada estação funcional e verifique se a máquina possui buffering integrado ou sincronização eletrônica entre estações.
A longa experiência de serviço em muitos tipos de produtos é importante aqui. Um fornecedor que forneceu milhares de máquinas para linhas de alimentos, bebidas, leite em pó, aerossóis e latas de produtos químicos pode aconselhar melhor sobre como equilibrar as compensações do que aquele que oferece apenas um único tipo de máquina.
Antes de assinar um contrato de compra, verifique os seguintes pontos com o fornecedor:
Fornecedores com um longo histórico de fabricação, como a Zhejiang Jinying Food Machinery, que fabrica máquinas de latas desde 1978 e emprega mais de 350 funcionários treinados, muitas vezes mantêm um estoque mais amplo de peças de desgaste para modelos novos e antigos. Essa é uma vantagem prática quando uma falha inesperada no rolo de costura interrompe sua linha.
As exportações para a Europa, Ásia, África e América do Norte e do Sul são outro sinal: máquinas que operam em diferentes climas, fornecedores de metal e culturas de manutenção indicam robustez de design. Ainda assim, cada planta é diferente. Envie os desenhos reais da lata, as especificações do metal e a velocidade desejada ao fornecedor antes de solicitar um orçamento e peça que comentem sobre qualquer risco de compatibilidade.
Produtos relacionados
Fundada em 1978, a empresa é uma das maiores máquinas que fabricam empresas conhecidas em casa e no exterior.
Categorias de produtos
Informações de contato
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646