2026-10-08
Uma diferença de 0,02 mm na pressão do rolo de costura pode transformar um revestimento de lata de 500 cpm em uma taxa de vazamento de 3%. Essa é a realidade por trás da frase máquina de fazer latas: não é uma unidade única, mas uma cadeia de estações de conformação, soldagem, revestimento, estrangulamento e costura que devem manter as tolerâncias unidas. A conclusão prática é simples. Antes de comparar o preço, compare a faixa de diâmetro nominal da lata da máquina, a janela de espessura da folha-de-flandres, o controle de qualidade da costura e o método de troca com o seu mix real de produtos.
Este artigo explica o que cada estágio faz, qual configuração da máquina corresponde a qual meta de produção e onde os compradores perdem dinheiro com mais frequência após a instalação.
Uma máquina de fazer latas cobre uma sequência de operações que começa com uma bobina plana de folha-de-flandres e termina com uma lata testada e selada. Cada estágio adiciona uma tolerância que o próximo estágio deve absorver. Se o diâmetro do corpo se desviar 0,05 mm, a estação de costura ainda poderá fechar a costura, mas a sobreposição se tornará irregular e o risco de vazamento aumentará.
A velocidade nominal da máquina só é útil se os equipamentos a montante e a jusante puderem igualá-la. Um soldador de 300 cpm alimentando uma recravadora de 150 cpm criará um problema de buffer, não um ganho de produção.
As máquinas de estação única realizam uma operação por vez, geralmente para latas de baixo volume ou tamanhos irregulares. Os combinadores de três estações combinam estrangulamento, flangeamento e costura em uma única estrutura, o que reduz o espaço no piso e os danos de manuseio. Os combinadores de quatro estações adicionam rebordo ou uma segunda etapa de flangeamento e são comuns para latas de bebidas e alimentos em velocidades mais altas.
Para uma linha de latas de alimentos ou bebidas, um combinador de três estações costuma ser o ponto de partida prático. Ela suporta latas com diâmetros de cerca de 52 mm a 200 mm e velocidades de 120 a 300 cpm, dependendo do acionamento e da ferramenta.
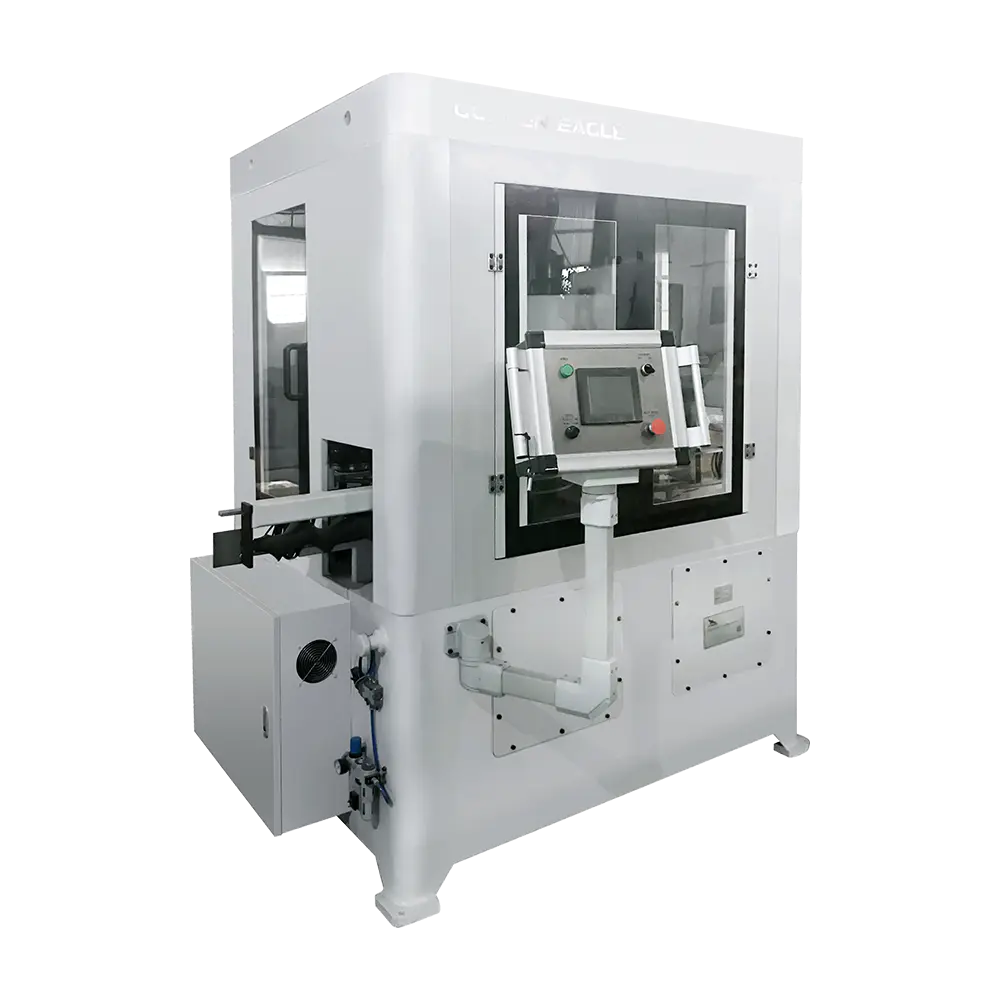
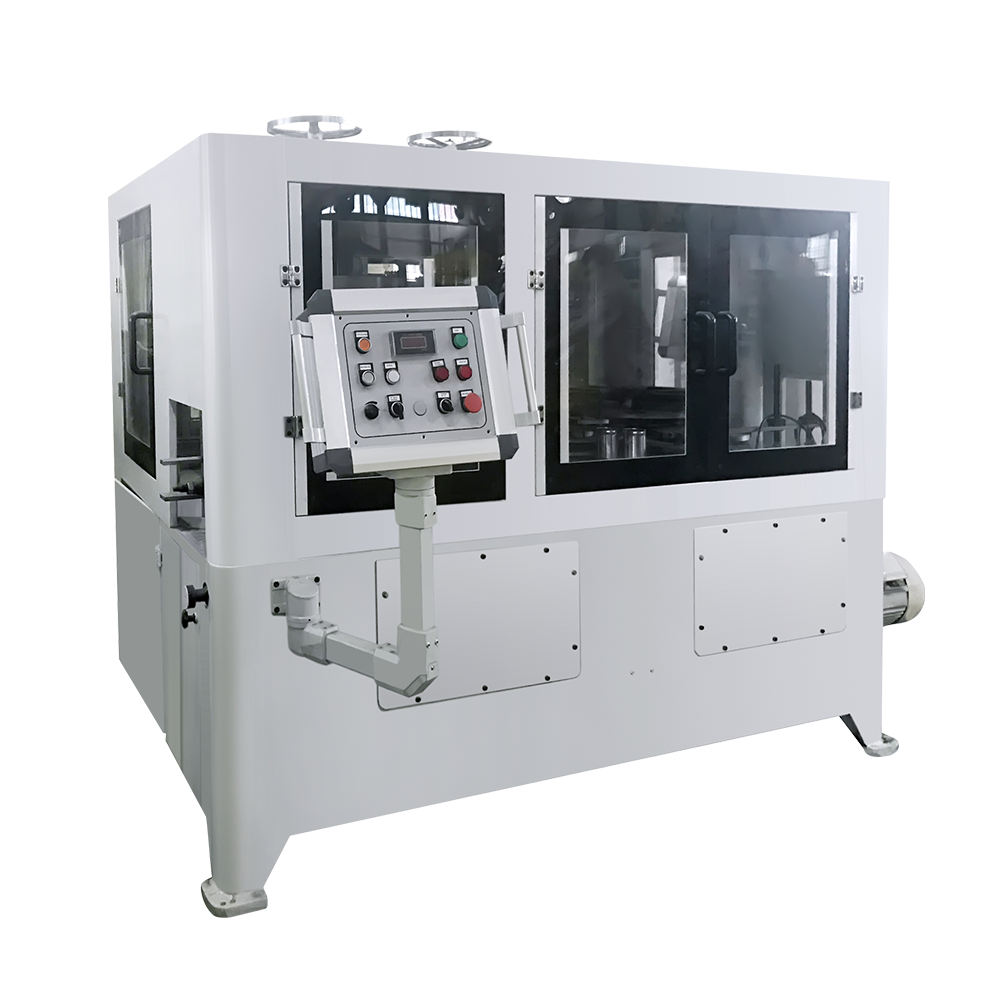 A combinação automática de miçangas e flangeamento pode fazer a máquina Equipamento para revestimento de latas de alimentos e bebidas para estreitamento, flangeamento e perolização automáticos, com múltiplas configurações de cabeçote e velocidade para tamanhos variados de latas. Ver Produto →
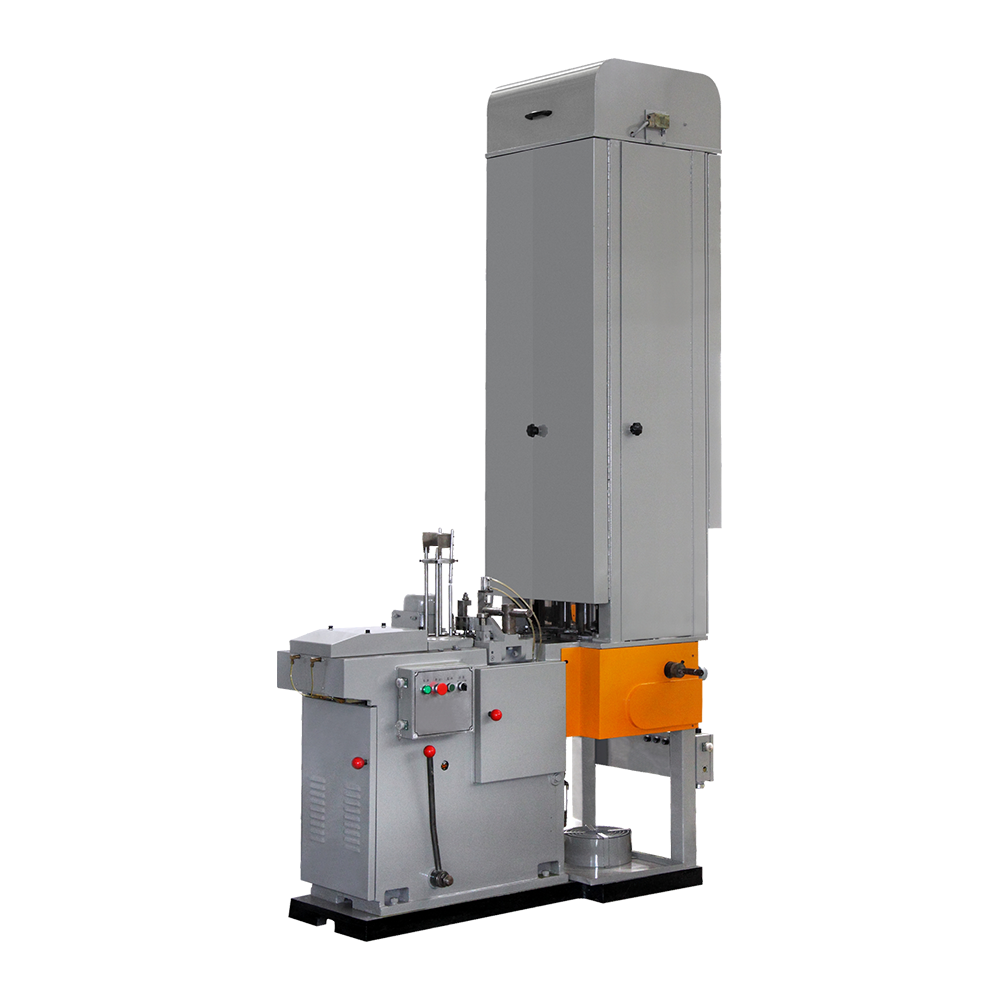
Quando o mix de produtos inclui latas mais altas ou requer rebordo antes da costura, um combinador de quatro estações adiciona a estação de formação extra sem uma segunda máquina. Também é mais fácil manter a sobreposição da costura consistente quando o comprimento do corpo muda com frequência.
 Máquina de fazer latas de costura com flange e pescoço de quatro estações Adiciona uma estação de formação para latas mais altas ou perolização antes da costura, ajudando a manter a sobreposição da costura à medida que o comprimento do corpo muda. Ver Produto →
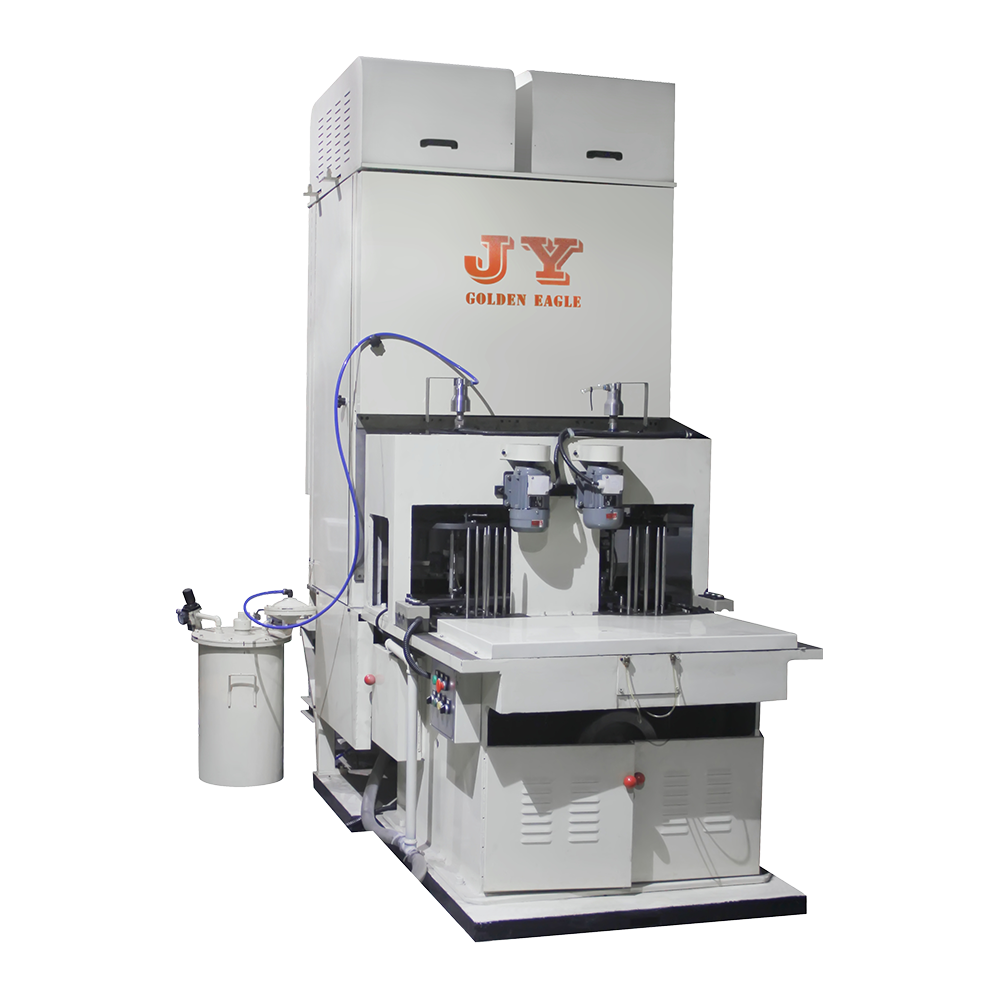
A soldagem é a outra unidade crítica. Um soldador automático de corpo de lata de 500 cpm usa eletrodos de fio de cobre e uma sobreposição controlada para produzir uma costura lateral que pode sobreviver ao revestimento, estrangulamento e costura sem rachar.
 Soldador automático de corpo de lata GT10C-500 para latas Soldador de costura automático de alta velocidade para corpos de lata, com saída de 500 cpm e eletrodos de fio de cobre para costuras laterais consistentes. Ver Produto →
A tabela abaixo compara três configurações comuns. Os números são indicativos e devem ser confirmados em relação aos dados de teste reais do fabricante para o tamanho da sua lata e especificações da folha-de-flandres.
| Parâmetro | Linha semiautomática | Combinador automático | Linha de alta velocidade |
|---|---|---|---|
| Espessura da folha de flandres | 0,20-0,38mm | 0,15-0,35mm | 0,14-0,30mm |
| Diâmetro da lata | 52-180mm | 52-200mm | 52-300mm |
| Velocidade nominal | 30-60 cpm | 120-300 cpm | 300-600 cpm |
| Tempo de mudança | 2-4 horas | 45-90 minutos | 60-120 minutos |
| Alvo de tolerância de costura | /- 0,05mm | /- 0,03mm | /- 0,02 mm |
| Operadores por turno | 4-6 | 2-3 | 1-2 |
Uma janela estreita de folha-de-flandres não é um defeito. As linhas de alta velocidade geralmente utilizam chapas mais finas porque as estações de conformação e soldagem são projetadas para controlar o estiramento e a entrada de calor com mais precisão. O risco é comprar uma linha de alta velocidade para um mix de produtos que precisa de mudanças frequentes de tamanho e, em seguida, perder horas em trocas e reequipamentos.
O custo de capital é apenas uma linha na equação do retorno. Mão de obra, tempo de inatividade de troca, vida útil da matriz sobressalente e taxa de sucata muitas vezes decidem se uma linha retorna seu investimento dentro de dois ou cinco anos. O gráfico abaixo mostra o custo relativo e os perfis de mão de obra para três configurações.
| Configuração | Saída típica | Custo relativo de capital | Custo relativo de mão de obra |
|---|---|---|---|
| Semiautomático | 30-60 cpm | ||
| Combinador automático | 120-300 cpm | ||
| Linha de alta velocidade | 300-600 cpm |
Uma linha semiautomática pode custar menos inicialmente, mas precisa de quatro a seis operadores por turno e a troca pode levar meio dia. Para uma fábrica que opera três ou mais tamanhos de latas por semana, o custo da mão de obra e do tempo de inatividade pode exceder a diferença de preço em 18 meses. Uma linha de alta velocidade só compensa quando a carteira de pedidos suporta longas tiragens e o fornecimento de folha-de-flandres é consistente.
A maioria dos problemas pós-instalação não é causada por uma máquina quebrada. Eles vêm de ferramentas incompatíveis, critérios de aceitação pouco claros e peças sobressalentes ausentes. Antes de assinar, verifique estes pontos:
Para obter uma lista de verificação mais detalhada sobre como combinar os recursos da máquina com seu mix de produtos, consulte este guia em escolhendo a máquina certa para fazer latas .
Uma máquina de fazer latas é uma ferramenta de precisão e seu tempo de atividade depende de um simples ritmo de manutenção. As verificações diárias devem abranger a pressão do rolo de costura, o desgaste do eletrodo de soldagem e os pontos de lubrificação. As verificações semanais devem incluir o bocal de revestimento da costura lateral, a superfície da matriz de estrangulamento e a tensão da correia de transmissão.
Manter um conjunto sobressalente de rolos de costura, um conjunto de eletrodo de soldagem e sensores críticos no local pode reduzir uma parada de dois dias para uma troca de duas horas.
A engenharia por trás de uma linha confiável vem de anos de construção e manutenção das mesmas famílias de máquinas. A Zhejiang Jingying Food Machinery, com sede em Zhoushan, China, fabrica máquinas e moldes para fabricação de latas desde 1978. A empresa conta com mais de 350 funcionários, mais de 10.000 máquinas para fabricação de latas e extremidades produzidas e certificação ISO 9001 e ISO 14001. Seus princípios de design fazem referência a KRUPP, SOUDRONIC e ALFONS-HAAR, com ajustes baseados em sua própria experiência de produção.
A linha de produtos da Jingying abrange linhas de latas para alimentos e bebidas, máquinas para latas de leite em pó, equipamentos para latas de aerossol, máquinas para latas de produtos químicos, linhas de cobertura final, sistemas de abertura fácil, soldadores e moldes de prensa de conversão. A empresa exporta para Europa, Ásia, África, América do Norte, América do Sul e Oceania. Você pode revisar sua linha completa de equipamentos em Local de fabricação da Jingying antes de solicitar um orçamento.
A compra de uma máquina para fabricar latas é uma decisão de capacidade, não uma compra por catálogo. Comece com os tamanhos de lata que você utilizará no próximo ano, a espessura da folha-de-flandres que você pode obter com segurança e o tempo de troca que sua carteira de pedidos pode tolerar. Em seguida, combine a velocidade nominal da máquina, a tolerância da costura e o pacote de ferramentas com esses fatos. O preço mais baixo por máquina raramente é o custo mais baixo por lata.
Produtos relacionados
Fundada em 1978, a empresa é uma das maiores máquinas que fabricam empresas conhecidas em casa e no exterior.
Categorias de produtos
Informações de contato
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646